Pintakäsittely on yksi yleisimmistä sorvikoneilla suoritettavista toiminnoista, mutta se saa harvoin ansaitsemaansa huomiota. Yksinkertaisesti sanottuna päällystys poistaa materiaalia pyörivän t...
LUE LISÄÄEi-standardi hiiliteräsnastat Manufacturer
Epätyypilliset hiiliteräsnastat on valmistettu hiiliteräslangoista ja ne kestävät suuria jännitys- ja leikkausvoimia tarjoten luotettavia kiinnitysratkaisuja vaativiin sovelluksiin, joissa rakenteellinen eheys on kriittinen. Lujuudestaan ja työstettävyydestään tunnettu hiiliteräs on ensisijainen materiaali näiden nastojen valmistukseen. Hiiliteräs tarjoaa vahvoja kiinnitysratkaisuja erilaisiin teollisuusympäristöihin. Valitse korkealaatuinen hiiliteräs haluttujen mekaanisten ominaisuuksien ja käyttövaatimusten perusteella. Erityisen suunnittelun ja sovelluksen tarpeiden mukaan muutetaan osaa tai koko rakennetta, kokoa, ulkonäköä ja materiaalia jne. kiinnitystarkoituksen saavuttamiseksi.
Meillä on omamme Ei-standardi hiiliteräsnastat factory in China, so we can OEM/ODM standard and non-standard fasteners, Precision Hardware Parts and accessories. We export and wholesale Ei-standardi hiiliteräsnastat since 2006.
Noin
Kunshan Hong Yong Sheng Precision Hardware Products Co., Ltd.
Kunshan Hong Yongsheng Precision Hardware Products Co, Ltd on perustettu syyskuussa 2006, on ammattilainen China Ei-standardi hiiliteräsnastat manufacturer ja tehdas, erilaisten tarkkuusosien tuotanto, PEM-sarja vakiokiinnikkeet, ei-standardi osat mukautetun yrityksen, yrityksen tuotantolaitteet tuodaan Japanista CNC-tietokoneen numeerisesti ohjatut sorvit, Taiwanin CAM-kävelyveitsityyppinen korkean tarkkuuden automaattinen sorvit ja erilaiset apulaitteet, tarkkuus testauslaitteet, yhteensä yli 100 yksikköä, kuukausittainen tuotanto jopa 5 miljoonaa kappaletta. Tuotteitamme käytetään monilla aloilla, kuten sähköisessä viestinnässä, tietokonenäytöissä ja rungoissa, autojen osissa, 3C-kodinkoneissa, lääketieteellisissä laitteissa, pneumaattisissa koneissa, urheiluvälineissä, huonekaluissa, valaistuksessa, ilmailu-, armeija-, aurinkosähkö-, älyteollisuudessa ja niin edelleen, ja meillä on tekninen kyky kehittää uusia tuotteita.
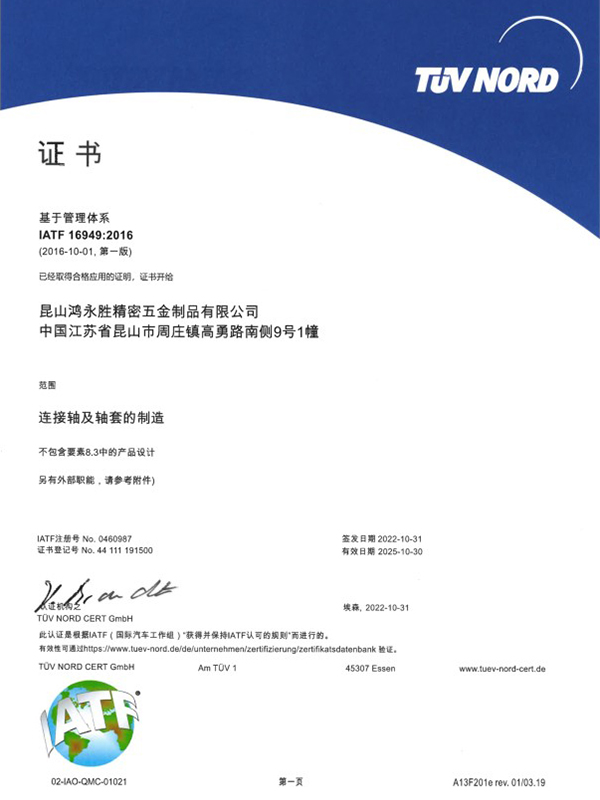
Yrityksellä on kaksi laatujärjestelmän hallintasertifikaattia ISO9001:2015 ja IATF16949:2016.
Tällä hetkellä yritys on ollut Japanissa, Ruotsissa, Yhdysvalloissa, Singaporessa, Malesiassa, Hongkongissa ja Pearl River Deltassa ja monille muille asiakkaille tarjota palveluja, nyt tärkeimmät asiakkaat ovat: Japan Sharp (SHARP), Japan SMC, Japani Panasonic (Panasonic), ruotsalainen auto VOVOL, ja niin edelleen, kaikki kiinteän omaisuuden investointi yli 30 miljoonaa dollaria, tervetuloa ystäviä kaikilla elämänaloilla tehtaalla vierailla, opiskella, konsultoida ja tulla! Toivotamme ystävät kaikilta elämänaloilta tervetulleeksi vierailemaan tehtaallamme, tutkimaan, konsultoimaan ja tulemaan meille näytteiden käsittelyyn.
Odotamme innolla hyvän liikekumppanuuden solmimista kanssasi molemminpuolisen luottamuksen ja vastavuoroisuuden pohjalta!
Kunniakirja
Uutiset
-
-
Mikä on ruostumattomasta teräksestä valmistettu holkki ja miksi se valmistetaan tilauksesta A ruostumattomasta teräksestä valmistettu holkki on tarkkuuskoneistettu sylinterimäinen liitos,...
LUE LISÄÄ -
Oikean reiän poraus on yksi tärkeimmistä vaiheista missä tahansa tarkkuuskokoonpanossa. Asensitpa sitten yksinkertaista ruuvia, valmistelet kierteitettyä reikää tai asennat niittimutterin, poran...
LUE LISÄÄ -
Ei-standardi mukautetut kiinnikkeet erikoisteollisuuden vaatimuksiin Vakioruuvit ja kiinnikkeet soveltuvat moniin yleisiin kokoonpanosovelluksiin, mutta nykyaikaiset teollisuuslaitteet vaativat ...
LUE LISÄÄ
Ei-standardi hiiliteräsnastat Industry knowledge
Mitä valmistusprosesseja tuotantoon liittyy epästandardit hiiliteräsnastat ?
Epästandardien hiiliteräsnastojen valmistukseen liittyvät valmistusprosessit sisältävät tyypillisesti:
Langanveto: Prosessi alkaa hiiliteräsvalssilangan vetämisellä useiden muottien läpi niiden halkaisijan pienentämiseksi ja halutun langan koon saavuttamiseksi. Tämä vaihe varmistaa langan halkaisijan tasaisuuden ja johdonmukaisuuden.
Leikkaaminen: Vedetty lanka leikataan sitten sopiviin pituuksiin valmistettavien nastojen spesifikaatioiden perusteella. Tarkkuusleikkaus varmistaa, että jokainen nasta on kooltaan tasainen ja täyttää mittavaatimukset.
Otsa: Tässä vaiheessa leikatut lankaosat kuumennetaan sopivaan lämpötilaan ja muotoillaan sitten nastan pään muotoon pääntäkoneella. Pään muoto voi vaihdella nastojen erityisistä suunnitteluvaatimuksista riippuen.
Kierteen rullaus: Seuraavaksi nastan kierteitetty osa luodaan rullaamalla kuumennettua ja muotoiltua lankaa vastaavien kierreprofiilien välistä. Tämä prosessi tuottaa tarkat ja tarkat kierteet nastoihin, mikä varmistaa oikean kiinnittymisen yhteenliittyviin komponentteihin.
Lämpökäsittely: Jotkut hiiliteräsnastat voivat olla lämpökäsittelyssä niiden mekaanisten ominaisuuksien parantamiseksi, kuten kovuuden lisäämiseksi tai lujuuden parantamiseksi. Lämpökäsittelyprosesseja, kuten karkaisua ja karkaisua, voidaan käyttää lopputuotteen haluttujen ominaisuuksien perusteella.
Pintakäsittely: Sovellusvaatimuksista riippuen epästandardit hiiliteräsnastat voidaan käsitellä pintakäsittelyllä, kuten pinnoituksella tai pinnoituksella parantaakseen korroosionkestävyyttä, parantaakseen estetiikkaa tai tarjotakseen lisätoimintoja.
Mikä on suositeltava asennusprosessi epästandardeille hiiliteräsnastoilla?
Varmista ennen asennusta, että liitospinnat ovat puhtaat, puhtaat roskista ja oikein kohdistetut. Tämä valmistelu auttaa varmistamaan optimaalisen kosketuksen nastan ja liitososien välillä.
Poraa tarvittaessa ohjausreiät liitososiin nastan halkaisijan mukaiseksi. Ohjausreikien halkaisijan ja syvyyden tulee vastata käytettävien nastojen spesifikaatioita.
Aseta epästandardit hiiliteräsnastat valmistettuihin ohjausreikiin varmistaen, että ne ovat täysin paikoillaan ja kohdistettu oikein. Käytä sopivaa työkalua, kuten jakoavainta tai nastanväännintä, kiristääksesi pultit tukevasti paikoilleen.
Kiinnitä suositeltu vääntömomentti nastoihin momenttiavaimella tai vastaavalla työkalulla. Katso valmistajan teknisiä tietoja tai teknisiä ohjeita määrittääksesi sopivat vääntömomenttiarvot tiettyyn sovellukseen.
Varmista asennuksen jälkeen, että nastat ovat kunnolla kiinni ja kohdistettu oikein. Tarkista, onko merkkejä kohdistusvirheestä tai virheellisestä kytkennästä, ja tee tarvittavat säädöt tarvittaessa.
Suorita asennettujen nastojen lopputarkastus varmistaaksesi, että ne täyttävät vaaditut standardit ja tekniset tiedot. Varmista, että kiinnitysjärjestelmä on vankka ja kestää odotettavissa olevat kuormitukset ja ympäristöolosuhteet.
Pidä yksityiskohtaista kirjaa asennusprosessista, mukaan lukien vääntömomenttiarvot, tarkastustulokset ja mahdolliset poikkeamat vakiomenettelyistä.
Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä
Kunshan Hong Yong Sheng Precision Hardware Products Co., Ltd. All Rights Reserved. OEM/ODM Ei-standardi hiiliteräsnastat Manufacturer