Kohtaus on yleensä ensimmäinen leikkaus, jonka uusi koneistaja oppii ja viimeinen, jota kokenut käsi lakkaa ajattelemasta, minkä vuoksi se aiheuttaa edelleen ongelmia. Istuta työkappale, syötä sen pään poikki, ja sinulla on tasainen, neliömäinen työskentelypinta. Tee se huolimattomasti ja jokainen seuraava toimenpide perii virheen. Seuraavassa kerrotaan, miten suhtaudumme kasvojen käsittelyyn omassa liikkeessämme: asennustottumukset, numerot, joista aloitamme, ja viat, joita päädymme useimmiten korjaamaan.
What Vastakkain on a Lathe Really Does
Pintakäsittely poistaa materiaalia työkappaleen päästä, jolloin muodostuu pinta, joka on kohtisuorassa pyörimisakseliin nähden. Työkalu liikkuu säteittäisesti, kasvojen poikki, eikä osan pituutta pitkin. Tuloksena on vertailukasvot: jotain, jota vasten istua, mitata tai pitää kiinni toisessa toimenpiteessä.
Suurimman osan ajasta työkappale on lieriömäinen ja sitä pidetään kolmileukaisessa istukassa. Nelileukainen istukka tai etulevy tulee ulos, kun osa on epäsäännöllinen, ohutseinämäinen tai se on valittava oikein. Pidempiä akseleita ajetaan usein keskusten välissä vetokoiran kanssa, joka kantaa pyörityksen.
Two things define a good face. Se on tasainen piirustuksen sallimissa rajoissa ja on suorakulmainen akseliin nähden. Viimeistely, jäysteen kunto ja sykliaika johtuvat kaikki näistä kahdesta. Kirkkaalta näyttävä, mutta muutaman sadasosan millimetrin loppuvat kasvot työntävät silti laakerin linjasta, joten tarkistamme osoittimella eikä silmällä.
Kasvot vs. kääntö: eri syöttö, eri tulos
Nämä kaksi toimintoa sekoitetaan usein, koska niissä käytetään samaa konetta ja usein samaa työkalua. Ero on suunnassa, jossa työkalu kulkee suhteessa työhön.
Kuinka erottaa pintaleikkaus koneen kääntöleikkauksesta. | Aspekti | Facing | Kääntäminen |
| Työkalun syöttö | Radial, across the end face | Aksiaalinen, pitkin pituutta |
| Tulos | Flat face square to the axis | Reduced diameter, cylindrical surface |
| Syvyys mitattu | Päästä, akselia pitkin | Pois halkaisijasta, säteittäisesti |
| Pintanopeus | Changes as the tool crosses the face | Vakio tietyllä halkaisijalla |
| Tyypillinen käyttö | Pään neliöinti, sahan leikkauksen puhdistaminen, olakkeen muodostaminen | Ulkohalkaisijan saaminen mittaan |
Asennus ennen ensimmäistä leikkausta
Lähes jokainen kohtaava ongelma, josta meiltä kysytään, alkaa ennen kuin työkalu koskettaa metallia. Viiden minuutin valmistelu säästää romutetun osan.
- Pidä ylitys lyhyenä. Tartu niin suureen osaan työkappaletta kuin toiminta sallii; jokainen leuoista roikkuva ylimääräinen millimetri lisää tärinää, jota ei voi leikata pois jälkikäteen.
- Set the tool on centre height. Keskuksen yläpuolella oleva työkalu hankaa ja tylsyy nopeasti, keskikohdan alapuolella oleva työkalu jättää kasvojen keskelle pipin. Tarkista häntätukan keskiosaa vasten säännöllä tai pienellä neliöllä.
- Match the tool to the direction of cut. Tavallinen oikeanpuoleinen kääntötyökalu leikkaa tavalliseen tapaan lähestymispuolella, joten syötät ulkohalkaisijasta sisäänpäin kara kääntyessä sinua kohti.
- Lukitse vaunu ja aseta seos siten, että poikkiliuku siirtää työkalua suoraan kasvojen poikki. Mikä tahansa yhdisteeseen jätetty kulma muuttaa tasaisen pinnan kartioksi.
- Poista lastu ja varmista, että työkalulla on tilaa päästä työn keskelle ilman, että pidike likaa istukkaa.
Vastaava sekvenssi, joka toimii
Alla oleva järjestys on se, mitä opetamme myymälässä. Se sopii manuaalisiin sorveihin ja käännetään suoraan CNC-ohjelmaksi.
- Kuori päätä kevyesti karan ollessa kohtuullisella nopeudella ja katso, mihin työkalu koskettaa ensimmäisen kerran. Osittainen leikkaus kertoo, että työkappale ei ole suorassa leuoissa tai se on sahattu vinossa.
- Ota rouhintalinja ulkoreunasta keskustaa kohti, jättäen noin 0,2–0,5 mm massaa viimeistelyyn.
- Vedä sisään, pysäytä kara ja tarkista kokonaispituus piirustuksesta ennen jatkamista. On paljon helpompaa poistaa vielä 0,3 mm kuin laittaa takaisin.
- Tee viimeistelyleikkaus terävällä reunalla, kevyemmällä syöttöllä ja samalla kulkusuunnalla, jotta viimeistely on tasainen koko kasvoilla.
- Pysähdy aivan kuollut pisteen lähelle manuaalisissa koneissa tai ohjelmoi työkalu tyhjentämään keskiviiva CNC:llä ja katkaise sitten reuna hienolla viilalla tai purseenpoistotyökalulla, kun työ pyörii hitaasti.
Yksi asia, joka kannattaa toistaa: työkalun lähestyessä akselia pintanopeus putoaa kohti nollaa. Siellä leikkaaminen on lähempänä hankausta kuin leikkaamista, minkä vuoksi viimeistely heikkenee usein kasvojen viimeisillä millimetreillä. Hieman korkeampi karan nopeus, kevyempi syöttö lähellä keskustaa tai tasainen pintanopeuden säätö CNC:llä auttavat kaikki.
Speeds, Feeds and Depth of Cut
Luvut riippuvat materiaalista, jäykkyydestä ja työkaluista, mutta näillä aloilla aloitamme kohtuullisen tiukalla sorvalla kovametalliterillä.
Starting values for a light lathe; säätää materiaalin, jäykkyyden ja vaaditun viimeistelyn mukaan. | Parametri | Roughing | Viimeistely |
| Leikkaussyvyys | 0,5-2 mm | 0,1 mm - 0,4 mm |
| Syöttö kierrosta kohti | 0,1-0,25 mm | 0,05 mm - 0,1 mm |
| Karan nopeus | Set from the largest diameter | Can be raised for a cleaner face |
| Jäähdytysneste | Tulva mahdollisuuksien mukaan | Flood tai kevyt sivellin levitys |
Aseta karan nopeus suurimmasta leikkaamastasi halkaisijasta, älä valmiista koosta. Esimerkiksi 40 mm:n pinta ja 10 mm:n pinta tarvitsevat hyvin erilaisen kierrosluvun pitääkseen saman pintanopeuden, ja ulkoreuna on paikka, jossa suurin osa leikkaus tapahtuu.
Kun kasvot menee pieleen
Useimmat kohtaavat viat antavat itsensä pois muutaman ensimmäisen sekunnin aikana. Pinnan lukeminen leikkaamisen aikana säästää arvailulta.
- Puhelun merkit: liian suuri ulkonema, löysä työkalutolppa, tukematon työkappale tai liian painava syöttö. Vähennä ensin ylitystä ja syötä sitten.
- Kuoret tai kuperat kasvot: työkalu ei ole keskikorkeudella tai poikittaisluisti ei kulje suorassa akseliin nähden.
- Revennyt, tahriintunut viimeistely: tylsä reuna tai pintanopeus lähellä keskustaa, joka on liian alhainen puhtaaseen leikkaamiseen.
- Raskas purse ulkoreunassa: kulunut sisäosa ja syöttönopeus, joka työntää metallia leikkaamisen sijaan.
- Pip vasemmalle keskelle: työkalu pysähtyi lyhyelle akselille tai työkalun kärjen geometria ei sovi suunnattavaksi keskelle.
Missä kasvojen laatu näkyy oikeissa osissa
Kasvot ovat harvoin päämäärä sinänsä. Porrastetulla akselilla laakeria kantavan olakkeen on oltava suorassa tappiin nähden, tai esijännitys ja ulosajo menevät ulos ikkunasta. Pronssiholkissa päädyt päädyt asettelevat asennetun pituuden ja päätät kuinka osa istuu kotelossaan. Hammaspyöräaihiot työstetään molemmat pinnat, joten paksuus ja yhdensuuntaisuus jäävät toleranssiin ennen hampaiden leikkausta. Kun nämä yksityiskohdat ajautuvat, koko kokoonpano kertoo sinulle siitä myöhemmin.
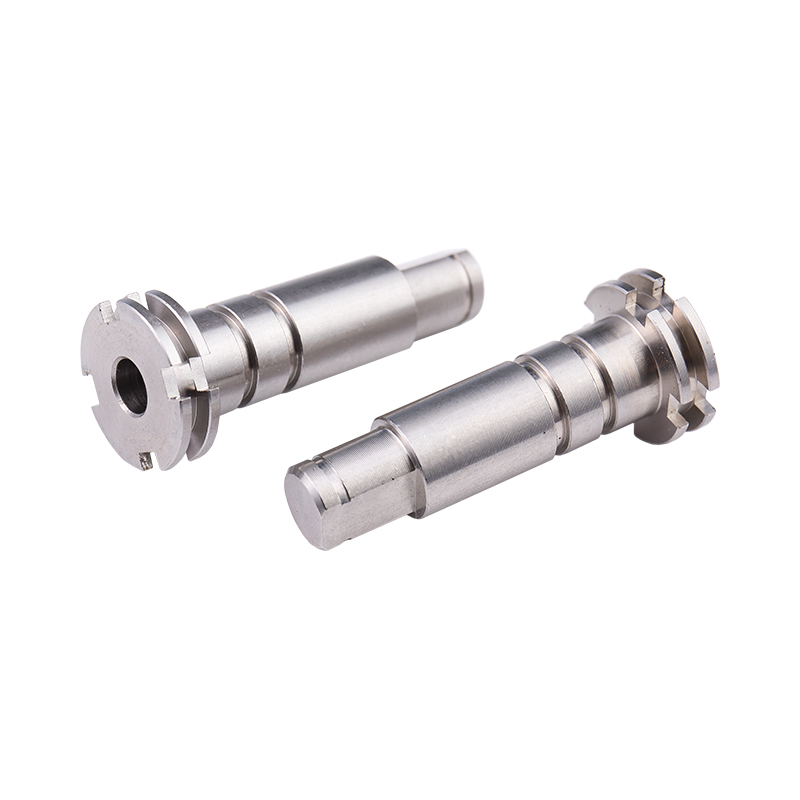 Mukautettu ruostumattomasta teräksestä valmistettu porrastettu akseli Räätälöity ruostumattomasta teräksestä valmistettu akseli moottori- ja laakeriliitäntöihin, spesifikaatiot ja pintakäsittely sovelluksen mukaan; olkapäätä päin olevat tuet kokoamistarkkuutta. Näytä tuote →
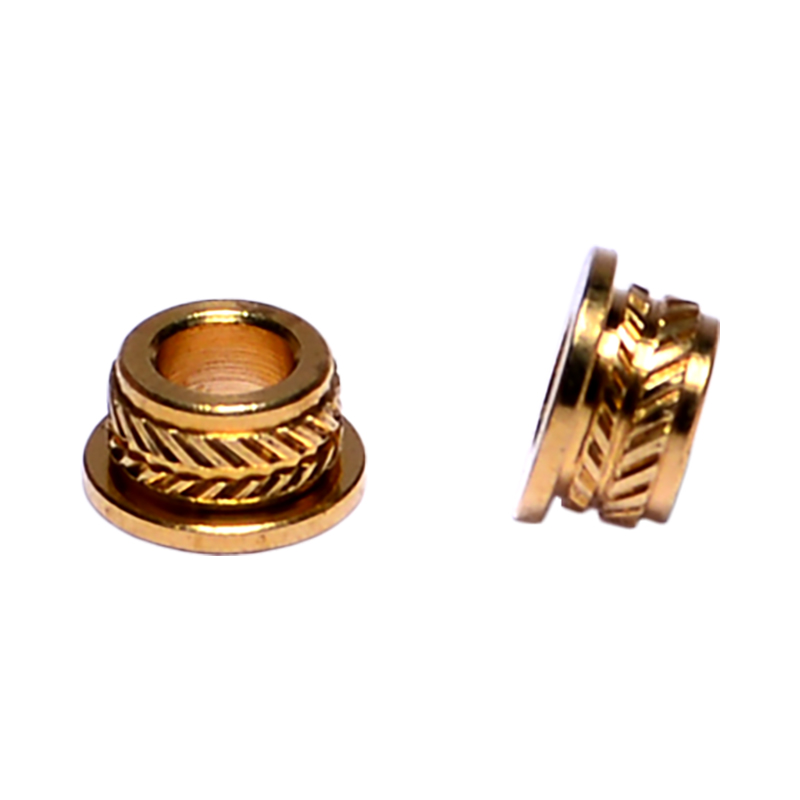 Mukautetut pronssiholkit B2B-tuotantoon Räätälöidyt pronssiholkit valmistajalta, joka tarjoaa CNC-sorvausta ja suuria tuotantomääriä; Pintapäät auttavat säätämään asennetun pituuden ja istuvuuden koteloissa. Näytä tuote →
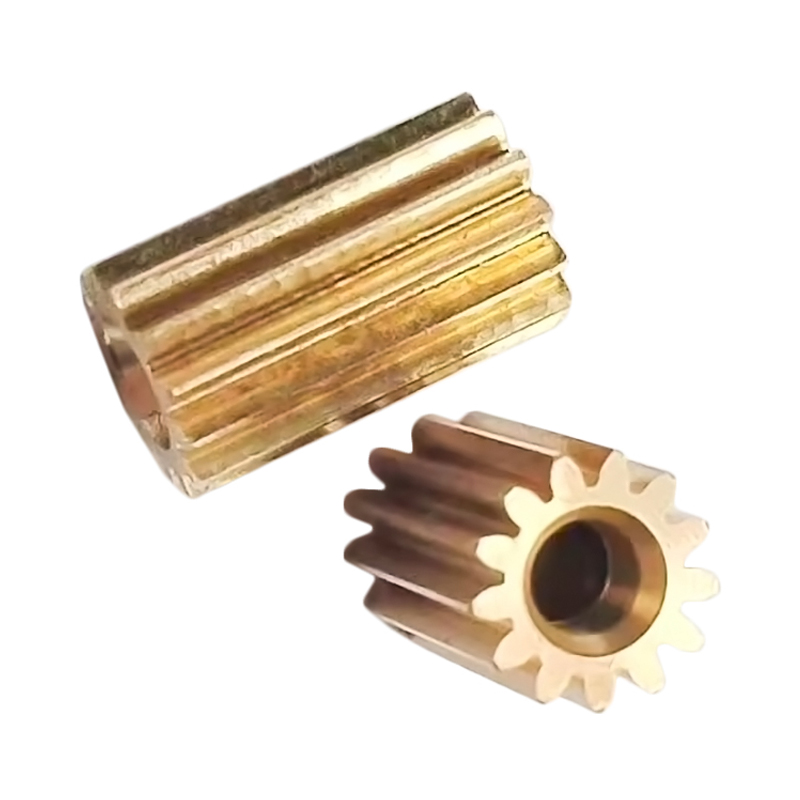 Räätälöity messinkihammasvaihde voimansiirtoon Messingistä sorvattu hammaspyörä moottorikäyttöiseen voimansiirtoon, prosessoitu vaadittujen spesifikaatioiden ja pintakäsittelyn mukaisesti. Pinta on kriittinen paksuuden ja yhdensuuntaisuuden kannalta. Näytä tuote →
Tästä syystä käsittelemme kasvot metrologisena vaiheena eikä karkeana. Kääntösoluistamme lähtevät osat porrastettu akselityö pienille kiinnikkeille tarkastetaan suorakulmaisuus ja pituus mieluummin kuin mitataan vain halkaisijaa. Tiimimme on kirjoittanut laajemman lähestymistavan kuinka mittatarkkuus säilyy tuotantoajon aikana , ja kasvoleikkaus on ensimmäinen paikka, josta kuritus alkaa.
Tottumukset, jotka pitävät kasvot litteinä
Työkalun kesto ja kärsivällisyys ovat tärkeämpiä kuin yksittäinen asetus. Pidä varaosa tai juuri hiottu työkalu käden ulottuvilla, jotta tylsästä reunasta ei tule koskaan syytä viimeistellä kasvot huonosti. Tee ylimääräinen syöttö kevyemmällä syvyydellä sen sijaan, että pakottaisit raskaan leikkauksen, joka taittaa työkappaletta. Älä koskaan jätä istukan avainta istukkaan, pidä viilan kahva kädessäsi etäällä pyörivästä istukasta ja poista pitkät lankapalat koukulla tai harjalla mieluummin kuin hansikkaat sormet. Tällaiset pienet tottumukset tekevät myymälästä rauhallisen, ja rauhalliset toimijat leikkaavat paremmat kasvot.
Kasvot sorvin päällä on yksinkertainen idea, joka toteutetaan monilla pienillä päätöksillä: kuinka paljon roikkuu leuoista, missä työkalu sijaitsee suhteessa keskustaan, mihin suuntaan se kulkee ja kuinka paljon varastoa jätät viimeiselle ajolle. Ota ne oikein ja operaatio kestää minuutteja ja kestää toleranssin ilman meteliä. Käsittele ne väärin ja virhe seuraa osaa koko kokoonpanoon asti. Jos jokin komponenteistasi poikkeaa määrityksistä, lähetä meille piirustus ja valokuva pinnan viimeistelystä, niin kerromme, mitä muuttaisimme asetuksissa.