Pintakäsittely on yleensä ensimmäinen operaatio, jonka uusi koneistaja oppii, ja usein se päättää hiljaa, onko osa hyvä vai romu. Jos olet nähnyt työkalun kulkevan suoraan pyörivän työkappaleen pään poikki ja jättänyt taakseen tasaisen tasaisen pinnan, olet jo nähnyt kasvot sorvin päällä. Se, mikä näyttää yksinkertaiselta, vaatii enemmän ajattelua kuin useimmat ihmiset odottavat: työkalun korkeus, syöttösuunta, leikkausnopeus ja työntökyky näkyvät valmiissa pinnassa.
Tämä opas kattaa pintakäsittelyn käytännölliset puolet manuaalisissa ja CNC-sorveissa työn asettamisesta vianmääritykseen ja viimeistelee yksityiskohdat, joilla on merkitystä, kun litteän pinnan on täytettävä tuotannossa toleranssi.
Mitä sorvin kasvot todellisuudessa tekee
Pintaus lyhentää työkappaleen pituutta ja tuottaa tasaisen pinnan, joka on kohtisuorassa pyörimisakseliin nähden. Työkappale kääntyy, kun yksipistetyökalu syöttää päätypinnan poikki, yleensä ulkohalkaisijasta kohti keskustaa tai päinvastoin. Tämä kohtisuora syöttö on tärkein ero sorvaukseen, jossa työkalu kulkee yhdensuuntaisesti akselin kanssa ja pienentää sen sijaan halkaisijaa.
Toimivassa liikkeessä pinnoite tekee useita töitä kerralla:
- Luo puhtaan, neliömäisen peruspistepinnan, josta voidaan mitata myöhemmät toiminnot.
- Nelittää terälevyn sahatun tai karkean pään siten, että kappaleella on tunnettu pituus.
- Poistaa vannesahan tai katkaisutyökalun jättämän repaleisen reunan.
- Valmistelee pään keskiporausta, viistoa tai kierteitystä varten.
Koska siitä riippuu niin paljon, kasvot, jotka eivät ole neliömäisiä, suippenevat tai kulmikkaat, työntää virheen jokaiseen seuraavaan vaiheeseen.
Valmistautuminen puhtaaseen pintaleikkaukseen
Useimmat kohtaavat ongelmat ovat naamioituja asennusongelmia. Ennen kuin kosketat syöttövipua, huolehdi muutamasta perusasiasta.
Työnpito ja ulkonema
Tartu työkappaleeseen niin läheltä istukan leukoja kuin toiminta sallii ja pidä tukematon pituus lyhyenä. Ohuilla levyillä tai renkailla kevyt syöttö hellävaraisesti päihittää raskaan leikkauksen, joka ponnahtaa osan pois työkalusta. Jos pinta on ainoa työstettävä ominaisuus, pehmeä leuka tai yksinkertainen kiinnike lisää usein tarkkuutta kuin mikään leikkausparametrien muutos.
Työkalun korkeus keskellä
Aseta työkalun kärki tarkalleen karan keskiviivalle. Keskuksen yläpuolelle asetettu työkalu jättää pienen nupin kasvojen keskelle; keskikohdan alapuolelle asetettuna se hankaa, työntää työtä ja muodostaa karkean, työstökarkaistun pinnan. Keskimmäinen mittari, työkalun ja työn väliin puristettu teräsviiva tai poikittaisluukun mittakello vie sinut lähelle, ja kevyt koeleikkaus vahvistaa sen.
Työkalun valinta ja geometria
Oikea- ja vasenkätiset työkalut syöttävät vastakkaisiin suuntiin, joten sovita työkalu ajosuuntaan ja varmista, että leikkuureuna, ei kylki, tarttuu työhön. Pidä työkalun ylitys mahdollisimman pienenä, mikä tyhjentää työn. Positiivinen haravageometria sopii kevyempiin koneisiin, pieni kärjen säde antaa hienomman lopputuloksen, mutta heikomman kärjen, ja suurempi säde nostaa leikkuuvoimia tarpeeksi tärisemään ohuissa osissa.
Sisäänpäin tai ulospäin
Rehun suunta on päätös, joka kannattaa tehdä tietoisesti eikä tottumuksesta.
- Ulospäin (keskeltä ulkohalkaisijaan): leikkaus alkaa lähellä keskikohtaa ja kulkee ulospäin. Työkalu poistuu työstä siististi ulkoreunasta, mikä usein parantaa pinnan sulkevan osan viimeistelyä ja työntää purseen ulkohalkaisijaan, josta viila tai viiste poistaa sen helposti.
- Kasvot sisäänpäin (ulkohalkaisija kohti keskustaa): työkalu menee sisään ulkoreunasta ja viimeistelee keskeltä. Tämä on usein suositeltavampi, kun porauksen lähellä olevaa pursetta on helpompi hallita tai kun seuraava keskiporaus poistaa materiaalin joka tapauksessa.
Monet koneistajat karkaavat kohti keskustaa ja vievät viimeistelyn ulospäin. Valitsetpa minkä suunnan tahansa, pidä se yhtenäisenä erissä, jotta pinnat pysyvät vaihdettavissa.
Nopeudet, syötteet ja leikkaussyvyys
Yksi pintakäsittelyn omituisuus on, että pinnan nopeus muuttuu työkalun liikkuessa. Ulkohalkaisijalla työ etenee nopeimmin; lähellä keskustaa se ei liiku juuri ollenkaan. Kiinteällä kierrosluvulla pyörivässä manuaalisessa sorvissa tämä tarkoittaa, että vanne leikataan usein liian nopeasti ja keskiosa liian hitaasti. Karan kierrosluvun hieman alentaminen ja viimeistelykierroksen syöttöä helpottamalla saadaan yleensä tasaisemmat kasvot.
Likimääräiset aloituspisteet kovametallityökaluilla varustetuille pinnoituskiveille; säädä koneen jäykkyyttä, terälaatua ja työkappaleen materiaalia. | Pass | Leikkaussyvyys | Syötä | Pintanopeus | Tarkoitus |
| Roughing | 1,0-2,5 mm | 0,15 - 0,30 mm/kierros | 120-180 m/min | Poista massa ja sahattu pää |
| Puoliviimeistely | 0,3-0,8 mm | 0,10 - 0,20 mm/kierros | 150-200 m/min | Oikea tasaisuus ja pituus |
| Viimeistely | 0,05 - 0,20 mm | 0,05 - 0,12 mm/kierros | 180-250 m/min | Viimeistely ja peruspinta |
Yleisimmät ongelmat ja niiden korjaaminen
- Nub tai pip keskellä. Melkein aina työkalun korkeus. Aseta kärki keskelle ja ota uusi kulku.
- Suippenevat tai kalpeat kasvot. Tarkista takapuomin kohdistus akselityössä, poikittaisluistin ja seoksen kuluminen sekä työkalun taipuma pitkissä ylityksissä.
- Chatter tai kuviollinen viimeistely. Lyhennä työkalun ulkonemaa, tue työkappaletta paremmin, pudota nopeutta hieman tai muuta kärjen sädettä.
- Karkea, repeytynyt viimeistely. Yleensä tylsä reuna, liian raskas syöttö tai nopeus, joka ei sovi materiaaliin tai väliin.
- Purseet reunassa. Lisää pieni viiste tai kevyt purseenpoistokäytävä osana toimintoa eikä jälkikäteen.
Pinta CNC-sorviin
CNC-sorvissa leikkauksen geometria on sama; vain sen hallinta muuttuu. Muutama seikka kannattaa muistaa.
- Vastasuuntaiset siirrot ohjelmoidaan suorana liikkeenä X-akselia pitkin kiinteässä Z-pisteessä tai puristettuna vastakkainasettelun syklinä, kuten G72, monissa Fanuc-tyylisissä säätimissä.
- Vakiopintanopeus (G96) pitää tasaisen leikkausnopeuden, kun työkalu lähestyy keskustaa. Yhdistä se maksimikaran nopeuden puristimeen, muuten kara juoksee halkaisijan kutistuessa.
- Syöttö kierrosta kohti pitää lastujen tasaisena halkaisijasta riippumatta.
- Erillinen, usein 0,1–0,2 mm:n kevyt viimeistely antaa ennakoitavan viimeistelyn ja pinnan tasaisuuden.
Toistettavuus on todellinen hyöty, ja se riippuu edelleen oikeista työkalujen siirroista ja tarkistetusta ensimmäisestä osasta. Porrastettujen akselien pyöriminen on hyvä esimerkki siitä, missä tämä kannattaa.
 Mukautettu ruostumattomasta teräksestä valmistettu porrastettu akseli Räätälöity ruostumattomasta teräksestä valmistettu porrastettu akseli moottorille, laakerille tai lisävarusteliitännälle, joka kannattaa tarkistaa toistettavan porrastetun akselin tuotannon ja käyttökomponenttien tarkkuuden vuoksi. Näytä tuote →
Miksi kasvot ovat usein tärkeämpiä kuin halkaisija
Pinoavissa, istuvissa tai pyörivissä osissa päätypinta on vertailukohta, josta kaikki muu mitataan. Optiset akselit ovat hyvä esimerkki: kasvojen on oltava litteät ja neliömäiset, jotta kokoonpano istuu oikein, eikä olkapäässä ole valumista. Sama logiikka pätee venttiilirungoissa, hammaspyörien aihioissa ja käyttökomponenteissa, joissa muutaman mikrometrin pintavirhe muuttuu meluksi, tärinäksi tai ennenaikaiseksi kulumiseksi myötävirtaan. Se on suuri osa kuinka mittatarkkuus pidetään hallinnassa volyymituotannossa.
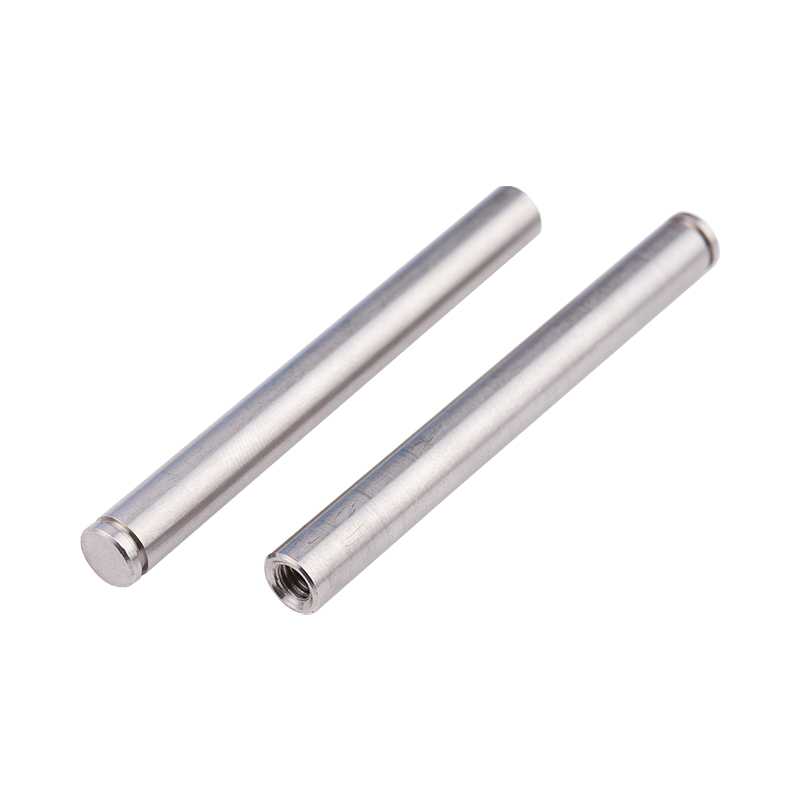 Mukautettu ruostumattomasta teräksestä valmistettu optinen akseli uralla Sorvattu ruostumattomasta teräksestä valmistettu optinen akseli, jossa on rako liikkuville liitososille, valmistettu räätälöityjen vaatimusten mukaan; kannattaa tarkistaa, missä neliömäisillä päätypinnoilla on merkitystä. Näytä tuote →
Kiinnityspinnat holkeissa ja koteloissa
Holkit näyttävät kolikon toisen puolen. Laipallinen tai tavallinen pronssiholkki puristetaan koteloon ja siinä on pyörivä akseli, joten molempien päätypintojen on oltava reiän suhteen suorassa ja vailla kohoavia purseita. Pintapäähän jäänyt purse voi pysäyttää holkin istukan kokonaan, mikä heittää pois välyksen ja näkyy myöhemmin kuumuuden ja kulumisena. Puhdas kulku, jota seuraa kevyt viiste, ei maksa melkein mitään ja estää sen kokonaan.
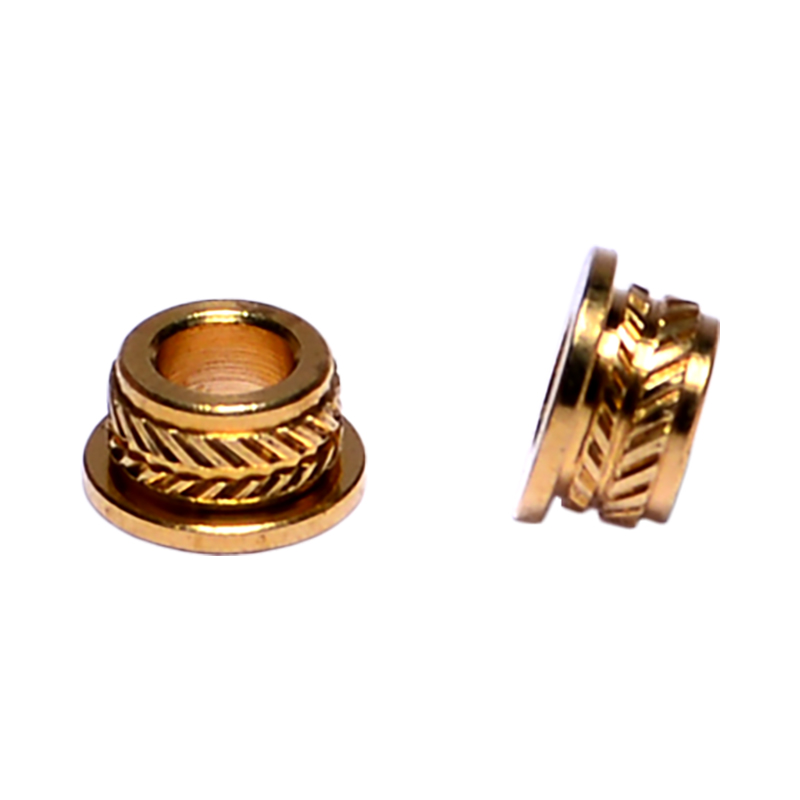 Mukautetut pronssiholkit B2B-valmistukseen Pronssinen holkkivaihtoehto, joka on räätälöity yritysten välisiin tarpeisiin; Katsomisen arvoinen, kun istuintarkkuus, jäysteettomat pinnat ja puhdas pinta ovat tärkeitä kotelon ja akselin kokoonpanoissa. Näytä tuote →
Tarkistuslista ennen seuraavaa pintaleikkausta
- Varmista, että työkappale on tiukasti kiinni mahdollisimman vähän ylittämällä.
- Aseta työkalun kärki tarkalleen keskelle ja tarkista se koeleikkauksella.
- Pidä työkalun ulkonema lyhimmällä pituudella, joka puhdistaa työn.
- Päätä syöttösuunta ennen aloittamista ja pysy johdonmukaisena erän ajan.
- Karkea raskas, viimeistele sitten kevyesti tasaisuus ja viimeistely.
- Tarkista kasvot suoralla reunalla tai indikaattorilla, ei vain silmällä.
- Murra reuna pienellä viisteellä tai purseenpoistolla ennen kuin osa lähtee koneesta.
Kohtaamisella palkitsee enemmän kärsivällisyys kuin voima. Aseta työkalu keskelle, pidä asennus jäykkänä ja anna kevyen viimeistelyn tehdä työ, niin kasvot ovat tasaiset, toistettavat ja valmiit mitä tahansa seuraavaa toimenpidettä varten.
Kunshan Hong Yong Sheng Precision Hardware Products juuri tämän tyyppisiä koneita ja muotteja akselisydämistä ja holkeista kiinnikkeisiin ja ruiskuvalettuihin komponentteihin. Jos sinulla on piirustus, jossa pintapään on oltava toleranssi, insinöörimme kertovat mielellään, kuinka se toimisi tuotannossa.